Fuite sur un vérin hydraulique : comment l’identifier et la faire réparer rapidement
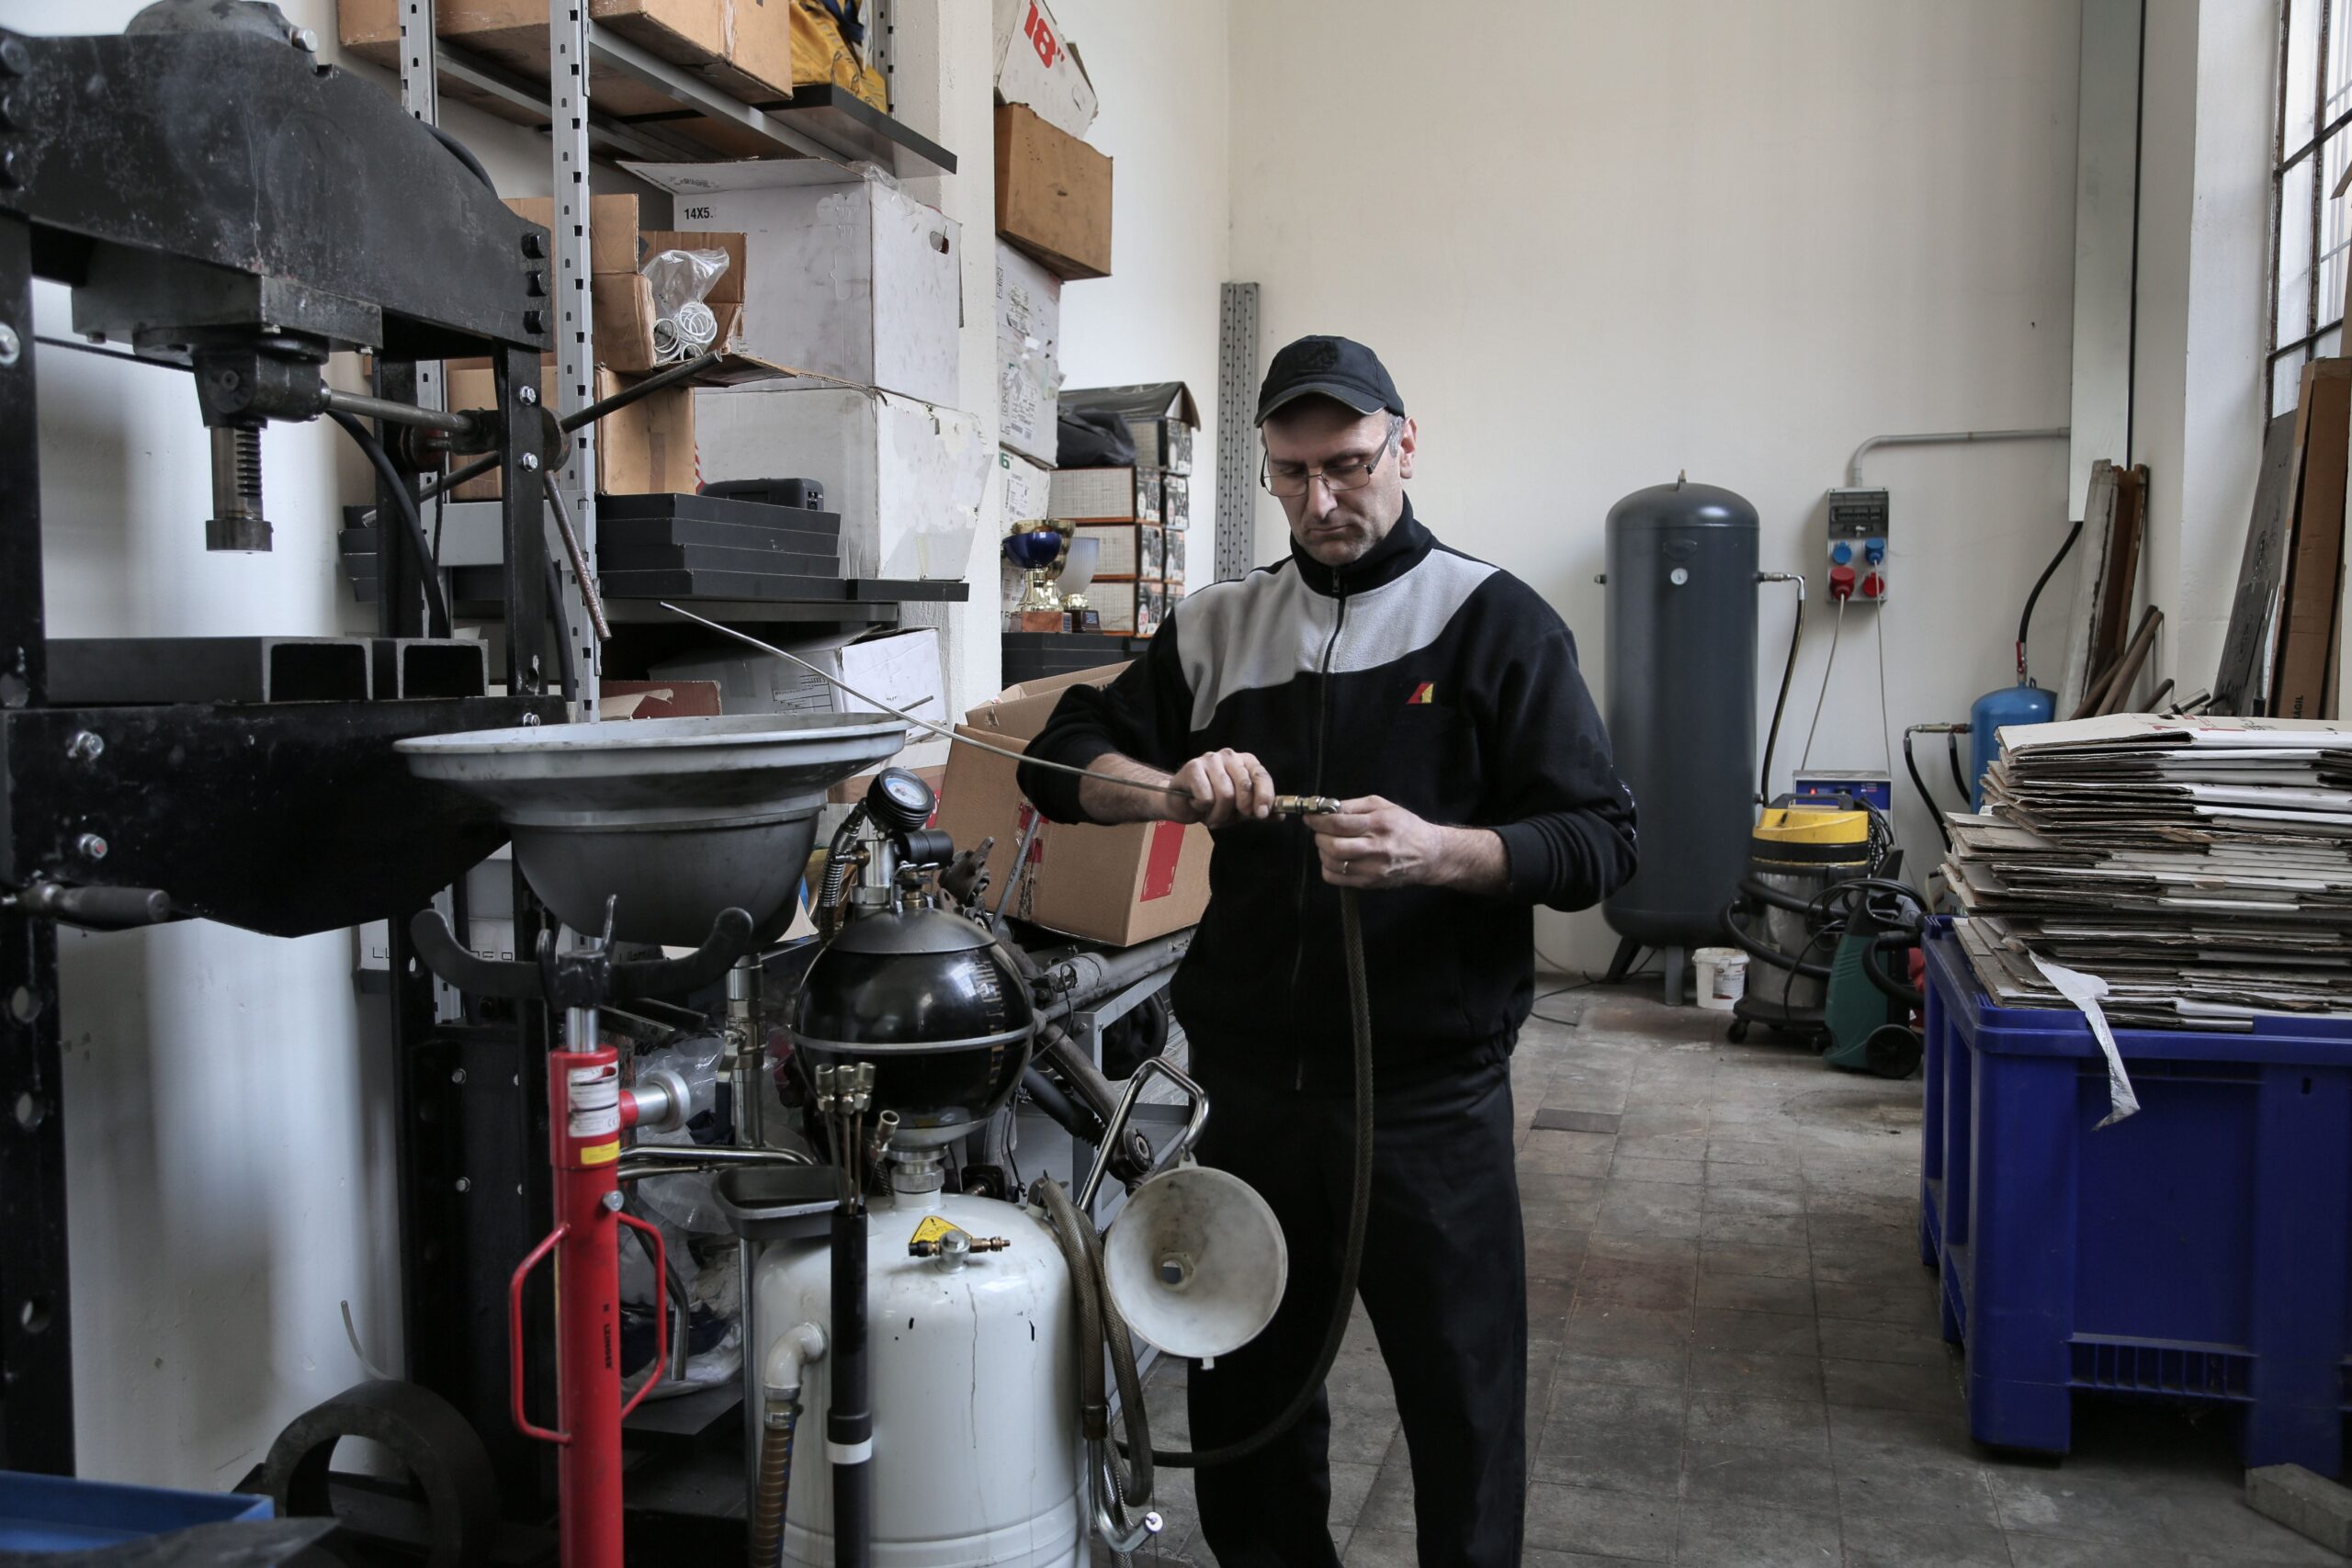
Technicien en train de réparer un tuyau hydraulique dans un atelier professionnel

Une trace d’huile sur la tige du vérin, un bras qui descend lentement sous charge, une pression circuit qui chute sans raison apparente : ces signaux anodins en apparence sont rarement sans conséquence. Sur un engin forestier en Chalosse ou une presse hydraulique en atelier, une fuite de vérin non traitée à temps évolue presque toujours vers une panne franche et un arrêt machine non planifié. Savoir distinguer une fuite externe d’un by-pass interne et comprendre les causes réelles permet d’agir au bon moment, avec la bonne intervention.

Distinguer fuite externe et fuite interne

La fuite externe est la plus visible. Elle se manifeste par un suintement ou un écoulement d’huile sur la tige, au niveau du chapeau de cylindre ou à travers le corps du vérin. Elle est causée par la défaillance des joints d’étanchéité côté atmosphère : joint de tige, racleur ou joint de chapeau. L’huile sort du circuit et se dépose sur la pièce ou sur le sol. Outre la perte de fluide, une fuite externe est une source de contamination environnementale et un risque de glissade en milieu de travail.

La fuite interne, appelée by-pass, est invisible depuis l’extérieur. Le fluide traverse le joint de piston d’une chambre à l’autre sans sortir du vérin. Il n’y a pas de trace d’huile visible, mais la perte de performance est progressive et caractéristique : le vérin peine à maintenir sa position sous charge, la force disponible diminue et la pièce portée tend à se déplacer lentement dans le sens de la gravité même lorsque la valve de commande est fermée. Ce comportement est souvent confondu avec un problème de régulation ou de pompe hydraulique, ce qui retarde le bon diagnostic.

Les causes les plus fréquentes d’une fuite de vérin

La dégradation des joints est la cause première. Les joints en polyuréthane ou en Viton ont une durée de vie limitée, accélérée par les cycles de pression répétés, les températures extrêmes de l’huile et la présence de contaminants abrasifs en suspension. Un joint durci, fissuré ou écrasé ne remplit plus sa fonction d’étanchéité et doit être remplacé sans délai.

L’état de surface de la tige est le deuxième facteur. Un chrome dégradé, qu’il s’agisse de piqûres de corrosion, de rayures provoquées par des projections abrasives ou d’impacts mécaniques, détruit les joints en quelques heures de fonctionnement. Même avec des joints neufs, si la tige présente des défauts de surface, les fuites reprennent rapidement. Le rechromage dur de la tige suivi d’une rectification est alors indispensable avant toute remise en service.

Les conditions d’utilisation jouent également un rôle déterminant. Un vérin sollicité hors de son axe de travail, exposé à des chocs latéraux ou monté avec un désalignement entre les points d’attache, subit des contraintes mécaniques qui ne figurent pas dans ses caractéristiques nominales. Ces contraintes déforment progressivement les portées de tige et accélèrent l’usure des joints et des bagues de guidage.

Comment procéder au diagnostic d’une fuite de vérin ?

Le diagnostic commence par l’observation visuelle en conditions de travail. On examine la tige sur toute sa longueur lors d’une extension complète et d’un retrait complet pour repérer les zones de suintement, les traces d’huile séchée ou les déformations du chrome. Un stroboscope ou une lampe UV facilitent la détection sur les composants difficilement accessibles.

Pour confirmer un by-pass interne, on procède à un test de tenue en charge. Le vérin est mis en extension complète sous sa charge de travail, l’alimentation hydraulique est coupée et la pression de pilotage est isolée. Si le vérin commence à se rétracter spontanément, même lentement, un by-pass interne est confirmé. La vitesse de déplacement donne une idée de la sévérité de la défaillance.

En atelier, le démontage complet permet l’inspection individuelle de chaque composant : état du chrome de tige, rugosité Ra de l’alésage interne, état des joints et des bagues de guidage, planéité des portées de chapeau. Cette inspection est la seule façon d’établir un diagnostic fiable et d’éviter de refaire deux fois la même opération.

Réparer ou remplacer : prendre la bonne décision

La réparation d’un vérin hydraulique est économiquement justifiée dans la grande majorité des cas, à condition que le corps du cylindre et la tige soient récupérables. Un simple remplacement de joints sur un vérin en bon état se chiffre souvent à moins de la moitié du prix d’un vérin neuf équivalent. Lorsque la tige présente un chrome endommagé, le rechromage et la rectification permettent de retrouver une surface conforme aux exigences des joints, pour un coût largement inférieur à l’achat d’une tige neuve.

Le remplacement s’impose en revanche lorsque le corps du cylindre présente des rayures profondes qui dépassent la tolérance rectifiable, ou lorsque le tube est déformé suite à un impact ou une surcharge. Dans ce cas, la réparation coûterait plus cher que le remplacement et n’offrirait pas les garanties nécessaires.

Chez Adour Usinage Services, chaque vérin est évalué selon ces critères avant qu’un devis ne soit établi. L’objectif est de proposer la solution la plus économique compatible avec les exigences de service du matériel concerné, en tenant compte de la durée de vie résiduelle souhaitée par le client.

Questions fréquentes sur les fuites de vérins

Peut-on continuer à utiliser un vérin qui présente une fuite externe légère ?

Un suintement très faible peut être toléré à très court terme, mais il ne faut pas le laisser évoluer. Une fuite externe légère indique que le joint de tige est en fin de vie. Si on continue à travailler, la fuite s’aggrave progressivement, la tige commence à travailler à sec par endroits, ce qui accélère sa dégradation, et ce qui était une simple opération de joints se transforme en rechromage complet. Intervenir tôt coûte toujours moins cher qu’intervenir tard.

Pourquoi un vérin neuf peut-il fuir rapidement après montage ?

Le problème vient rarement du vérin lui-même et plus souvent de l’environnement dans lequel il est installé. Une huile hydraulique contaminée par des particules métalliques ou par de l’eau détériore les nouveaux joints en quelques heures. Un défaut d’alignement entre les axes de fixation crée des contraintes latérales que le vérin n’est pas conçu pour absorber. Il faut également s’assurer que les raccords et flexibles du circuit ne contiennent pas de résidus de travaux antérieurs avant de mettre en service un vérin récemment remplacé.

Combien de temps dure une réparation de vérin hydraulique ?

Pour un vérin standard avec remplacement de joints uniquement, le délai en atelier est généralement de 24 à 48 heures, livraison de joints comprise. Si la tige nécessite un rechromage et une rectification, il faut compter 5 à 10 jours ouvrés selon la charge de l’atelier et la disponibilité du sous-traitant chromage. Dans tous les cas, un diagnostic préalable permet d’informer le client du délai avant de lancer les opérations.

Quel type de joints utiliser pour la réparation ?

Le choix des matières dépend des conditions de service : température de l’huile, pression maximale de circuit et nature du fluide hydraulique utilisé. Le polyuréthane est le plus courant pour les applications standard jusqu’à 80°C. Le Viton (FKM) est recommandé au-delà de 100°C ou en présence de fluides synthétiques. Pour les applications basses températures, notamment sur les engins forestiers en hiver, le NBR reste une valeur sûre. Un atelier expérimenté sélectionne la gamme de joints adaptée à chaque vérin en fonction de son utilisation réelle.

Intervention rapide sur vos vérins dans les Landes et le Pays Basque

Une fuite diagnostiquée tôt, c’est une réparation simple et une machine qui repart vite. Une fuite ignorée, c’est un vérin à rechanger, une installation contaminée et des jours d’arrêt non planifiés. Les professionnels qui travaillent avec des équipements hydrauliques dans les Landes, les Pyrénées-Atlantiques et le Pays Basque savent que la rapidité d’intervention est souvent aussi importante que le prix de la réparation.

Adour Usinage Services prend en charge la réparation de vérins hydrauliques de toutes tailles, du vérin de bras de grue aux cylindres compacts de machines-outils. Diagnostic rapide, prise de décision transparente et remise en service dans les meilleurs délais : telle est la façon de travailler de l’atelier.

Contactez-nous pour un diagnostic et un devis de réparation de vérin hydraulique

]]>
Tournage, fraisage, alésage : les trois opérations d’usinage expliquées

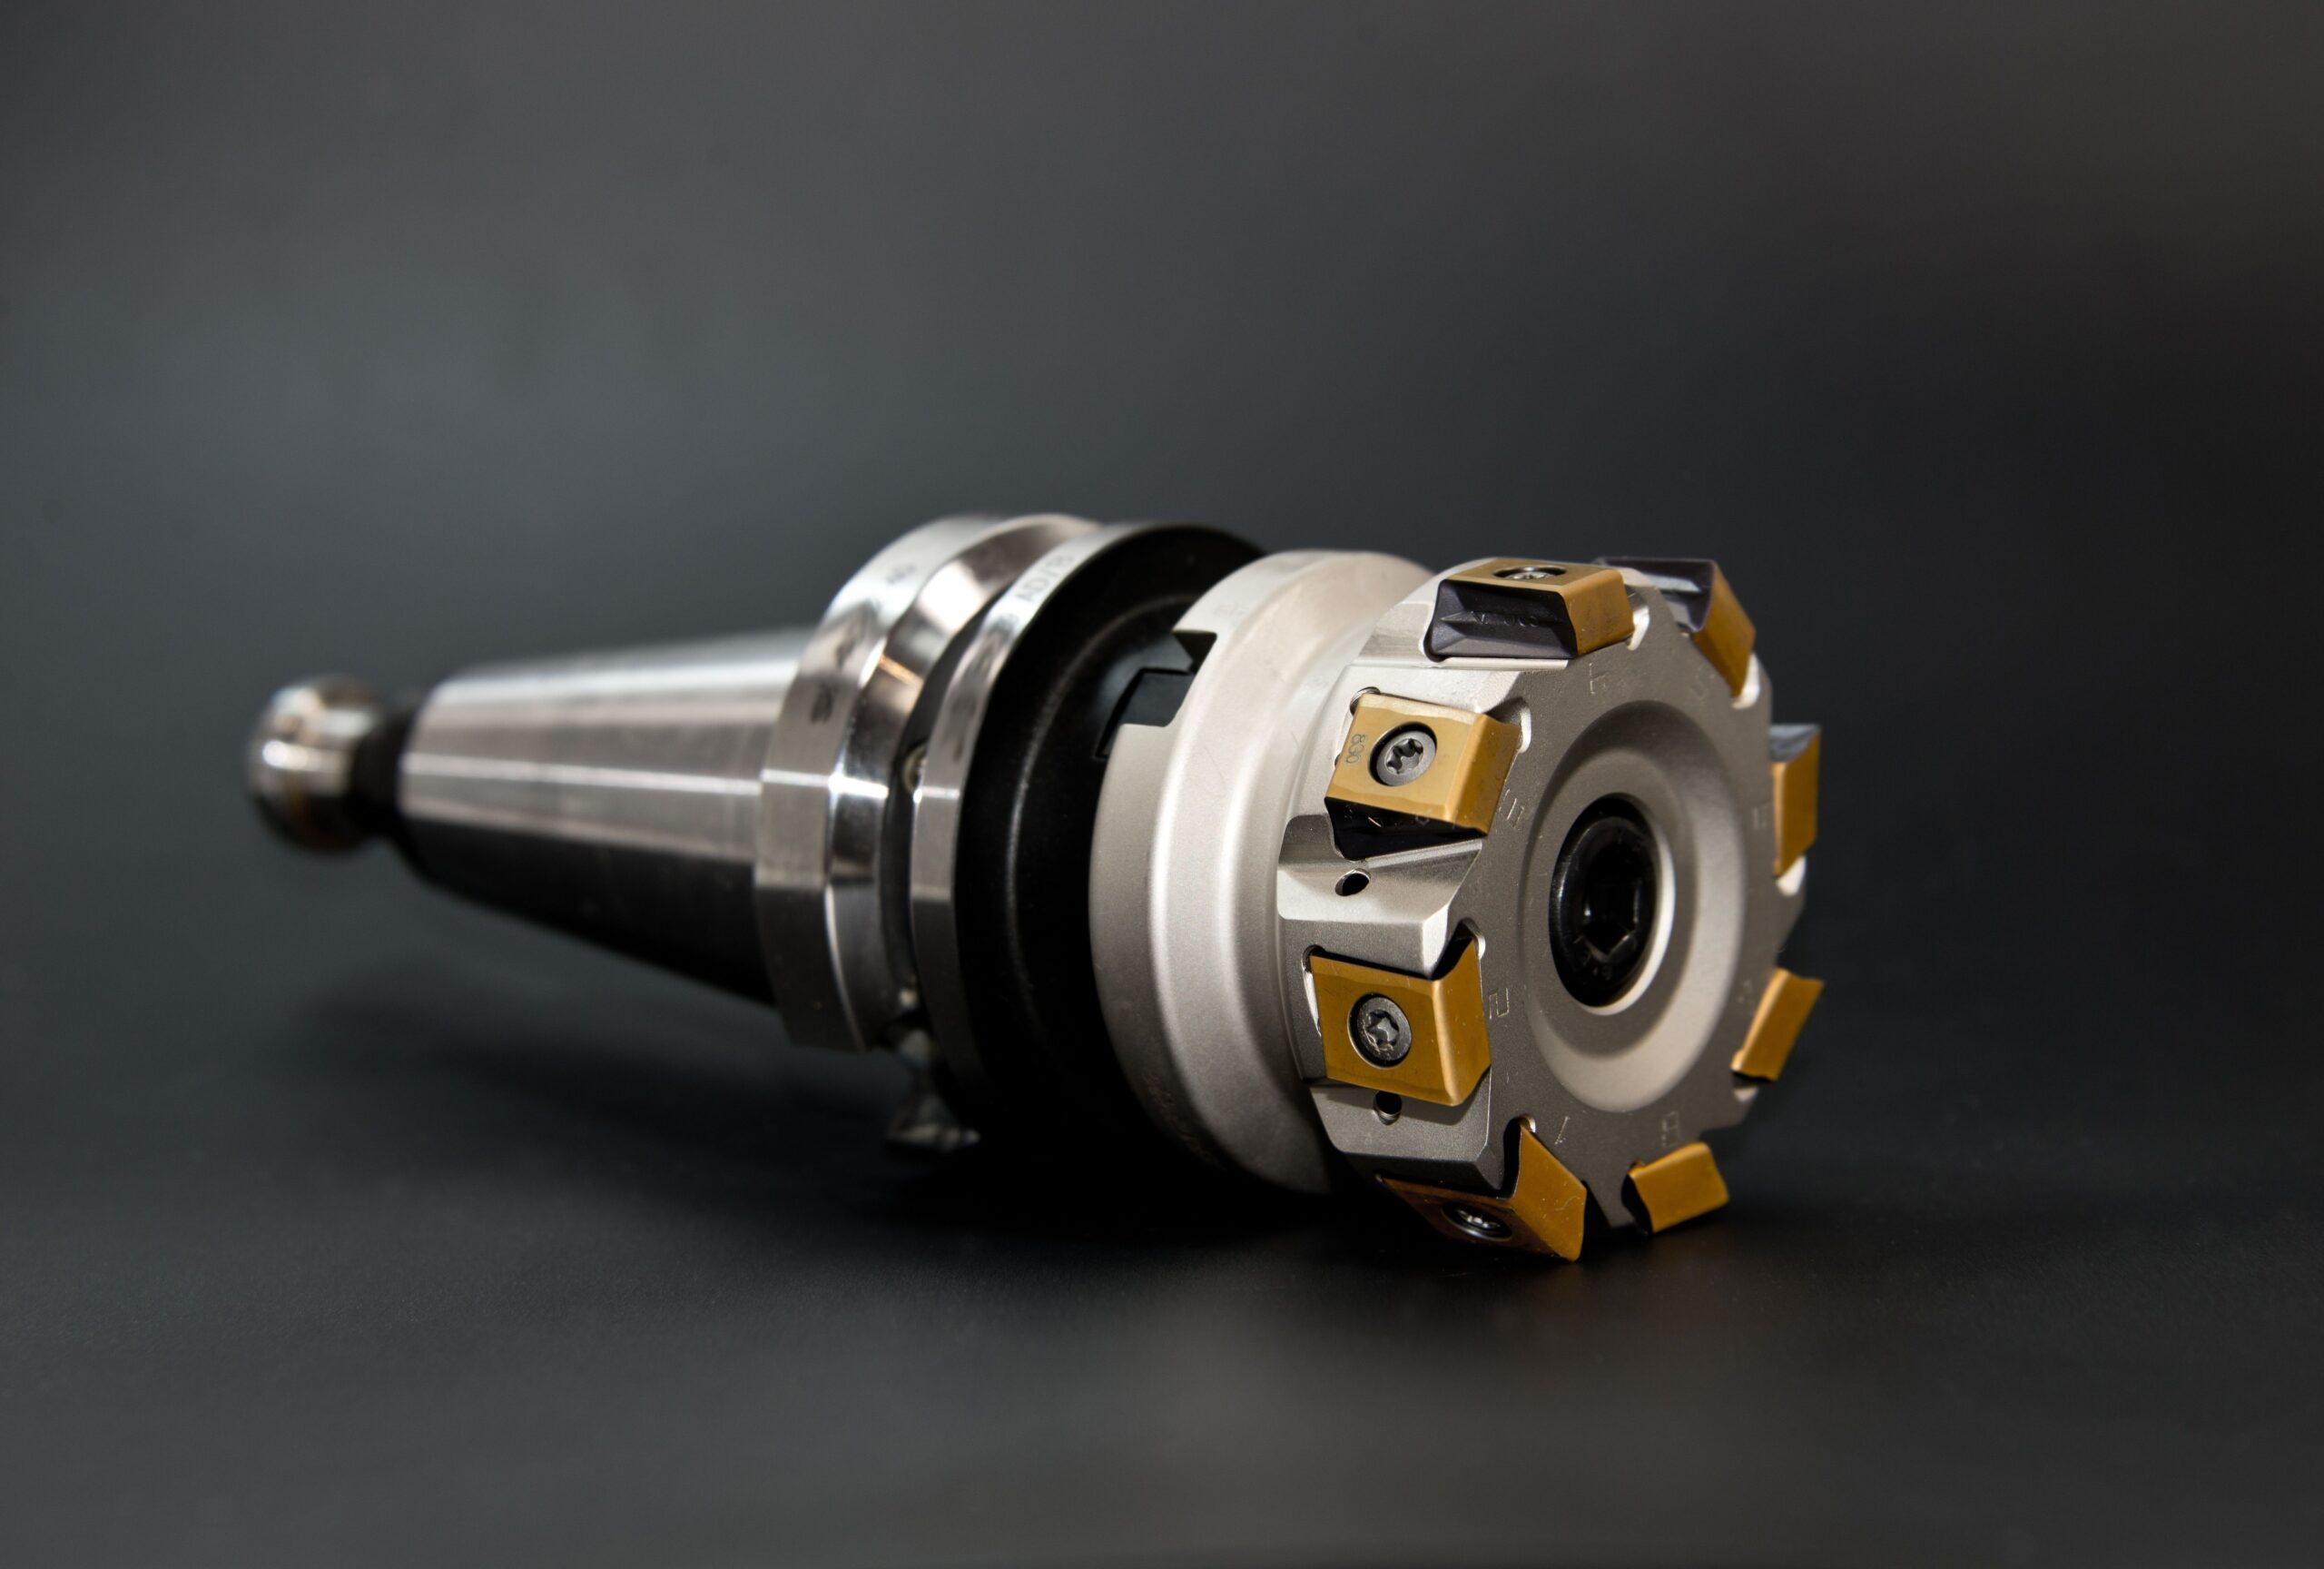
Fraise CNC en cours d'usinage d'une pièce métallique de précision

Une pièce mécanique cassée, une cote hors tolérance, un logement de roulement usé : derrière chaque demande d’usinage se cache en réalité un besoin précis qui appelle une opération bien définie. Tournage, fraisage et alésage sont les trois piliers de l’atelier d’usinage. Confondre ces opérations ou choisir la mauvaise approche, c’est risquer une pièce inutilisable ou un surcoût injustifié. Voici ce que chacune de ces techniques permet de réaliser, et dans quelles situations l’une prime sur l’autre.

Le tournage : usiner les formes cylindriques et de révolution

Le tournage consiste à faire tourner la pièce brute sur elle-même pendant qu’un outil coupant fixe enlève de la matière par passes successives. La machine utilisée est le tour, à commande numérique (CNC) ou conventionnel selon les séries et les tolérances visées. Le mouvement rotatif de la pièce définit automatiquement la géométrie obtenue : toutes les formes produites sont des solides de révolution, c’est-à-dire symétriques par rapport à un axe.

Les pièces concernées sont nombreuses : axes, bagues, pistons, tiges filetées, manchons, arbres de transmission et tous les composants cylindriques qui composent les mécanismes industriels. Le tournage permet également de réaliser des filetages extérieurs, des chanfreins, des portées coniques et des rainures d’étanchéité. Les tolérances atteignables vont couramment de ±0,01 mm sur un tour CNC, ce qui couvre l’immense majorité des applications industrielles.

En atelier d’usinage, le tournage est souvent la première opération appliquée sur une ébauche brute avant de passer à des opérations plus spécifiques. Il sert aussi à restaurer des pièces usées en ramenant leur diamètre à une cote rectifiée, prête à recevoir une bague de réparation ou une couche de rechargement.

Le fraisage : réaliser les formes planes, rainures et contours

Contrairement au tournage, le fraisage inverse la logique cinématique : c’est l’outil qui tourne, et la pièce se déplace selon des axes programmés. La fraiseuse, pilotée par commande numérique, permet d’attaquer la matière dans toutes les directions et de produire des formes impossibles à obtenir par tournage : surfaces planes, rainures de clavetage, poches, contours complexes et perçages précis.

Les applications du fraisage en milieu industriel sont extrêmement variées. Une bride de fixation qui présente une portée rayée, un carter moteur dont la face d’assemblage est voilée, un support de roulement à reconfigurer : autant de situations où seul le fraisage permet d’atteindre les cotes et l’état de surface requis. Les centres d’usinage modernes combinent fraisage, perçage et taraudage en un seul cycle, ce qui réduit les temps de montage et améliore la précision d’ensemble.

Le choix de l’outil de fraisage, fraise 2 tailles, fraise carbure, fraise à surfacer, conditionne directement la qualité du fini de surface. Sur les aciers trempés ou les inox austénitiques, l’outil et les paramètres de coupe doivent être soigneusement adaptés pour éviter l’écrouissage ou la surchauffe de la pièce.

L’alésage : corriger les jeux et restaurer les logements

L’alésage est l’opération la plus précise des trois. Elle consiste à agrandir ou à reprendre un trou existant à l’aide d’un outil rotatif mono-arête, l’alésoir, afin d’atteindre un diamètre exact et un état de surface de très haute qualité. Là où un foret laisse un trou avec des tolérances de quelques centièmes, l’alésoir descend couramment à ±0,005 mm.

Les applications typiques concernent les logements de roulements et de coussinets, les alésages de vérins hydrauliques dont le corps est rayé, les axes de pivots usés et tout assemblage nécessitant un ajustement serré ou glissant précis. Sur les engins de travaux publics et les machines agricoles, les axes de godet, de bras et de pivot de roue sont particulièrement sujets à l’usure et à l’ovalisation. L’alésage permet de leur restituer une géométrie parfaitement cylindrique avant remontage d’une bague surdimensionnée.

L’alésage peut également être réalisé in situ sur des pièces trop volumineuses pour être démontées et transportées en atelier, grâce à des machines portatives spécialisées. Cette capacité d’intervention sur site est particulièrement appréciée dans le secteur forestier et les exploitations agricoles des Landes, où le déplacement d’un engin de plusieurs tonnes représente un coût et un délai importants.

Quelle opération choisir pour votre pièce ?

La réponse dépend avant tout de la géométrie à obtenir et des tolérances requises. Pour une pièce cylindrique à diamètre précis, le tournage est la voie naturelle. Pour une surface plane, une rainure ou un contour complexe, le fraisage s’impose. Pour un logement à cote très serrée, l’alésage sera la solution ou viendra en finition après un alésage ébauche.

Dans la pratique, ces trois opérations se combinent fréquemment sur une même pièce. Un arbre de transmission peut être tourné pour ses portées cylindriques, fraisé pour ses rainures de clavette et alésé pour ses logements de roulements. C’est précisément pour cette raison que les ateliers d’usinage polyvalents offrent un avantage décisif : la pièce ne change pas de mains, les reprises sont limitées et la traçabilité des cotes est assurée tout au long de la fabrication.

Pour les professionnels des Landes qui ont besoin d’une pièce usinée sur mesure ou d’une pièce de rechange introuvable, l’atelier d’usinage d’Adour Usinage Services à Tartas réalise tournage, fraisage et alésage de précision sur aciers, inox, aluminium et fontes, avec des délais adaptés aux exigences de la production.

Questions fréquentes sur l’usinage de précision

Quelle différence entre un tour conventionnel et un tour CNC ?

Un tour conventionnel est piloté manuellement par l’opérateur qui règle les avances et les profondeurs de passe à la main. Un tour CNC (Commande Numérique par Calculateur) exécute un programme préétabli qui contrôle tous les mouvements avec une répétabilité parfaite. Pour les petites séries et les pièces unitaires complexes, le CNC offre une précision et une régularité inatteignables manuellement. Pour certains travaux de réparation simple sur pièce unique, le tour conventionnel reste pertinent et plus rapide à mettre en oeuvre.

Peut-on usiner une pièce à partir d’un plan ou d’une pièce d’origine ?

Les deux approches sont possibles. À partir d’un plan coté, l’atelier programme directement les cotes et tolérances. À partir d’une pièce d’origine en bon état, on procède à un relevé de cotes complet par métrologie, puis on recrée la géométrie. Cette deuxième méthode est courante pour les pièces de rechange dont les plans ne sont plus disponibles, notamment sur les machines anciennes ou les équipements spéciaux.

Quels matériaux peuvent être usinés en atelier ?

Les ateliers d’usinage travaillent couramment sur les aciers de construction et de traitement thermique, les aciers inoxydables, les aluminiums et alliages d’aluminium, les cuivres, laitons, bronzes et les fontes grises ou sphéroïdales. Certains plastiques techniques comme le PTFE, le PEEK ou le polyamide chargé sont également usinables pour des applications de glissement ou d’isolation. Le choix des outils coupants et des paramètres est adapté à chaque matériau.

Combien de temps prend l’usinage d’une pièce de rechange ?

Le délai dépend de la complexité géométrique, du matériau, de la disponibilité de la matière première et du carnet de commandes de l’atelier. Pour une pièce simple en acier courant, un délai de 24 à 72 heures est souvent atteignable. Pour des pièces à tolérances très serrées nécessitant un traitement thermique intermédiaire ou une rectification en finition, il faut compter davantage. La communication préalable avec l’atelier permet de planifier l’intervention au plus près des contraintes de production.

Votre atelier d’usinage de précision dans les Landes

Tournage, fraisage, alésage : maîtriser ces trois opérations, c’est disposer d’une capacité complète pour fabriquer, réparer ou adapter n’importe quelle pièce mécanique. Pour les professionnels des Landes, des Pyrénées-Atlantiques et du Pays Basque, avoir un atelier d’usinage de proximité représente un avantage concret en termes de délai et de réactivité face aux pannes.

Adour Usinage Services met à disposition son parc machine et son expertise pour répondre aux besoins d’usinage des industriels, des entreprises agricoles et du secteur des travaux publics de la région. Unitaire ou petite série, matière fournie ou approvisionnée par l’atelier : chaque demande est étudiée avec précision.

Déposez votre demande d’usinage et recevez un devis sous 24 heures

]]>

Vérin hydraulique : fonctionnement, types et composants que tout professionnel doit connaître

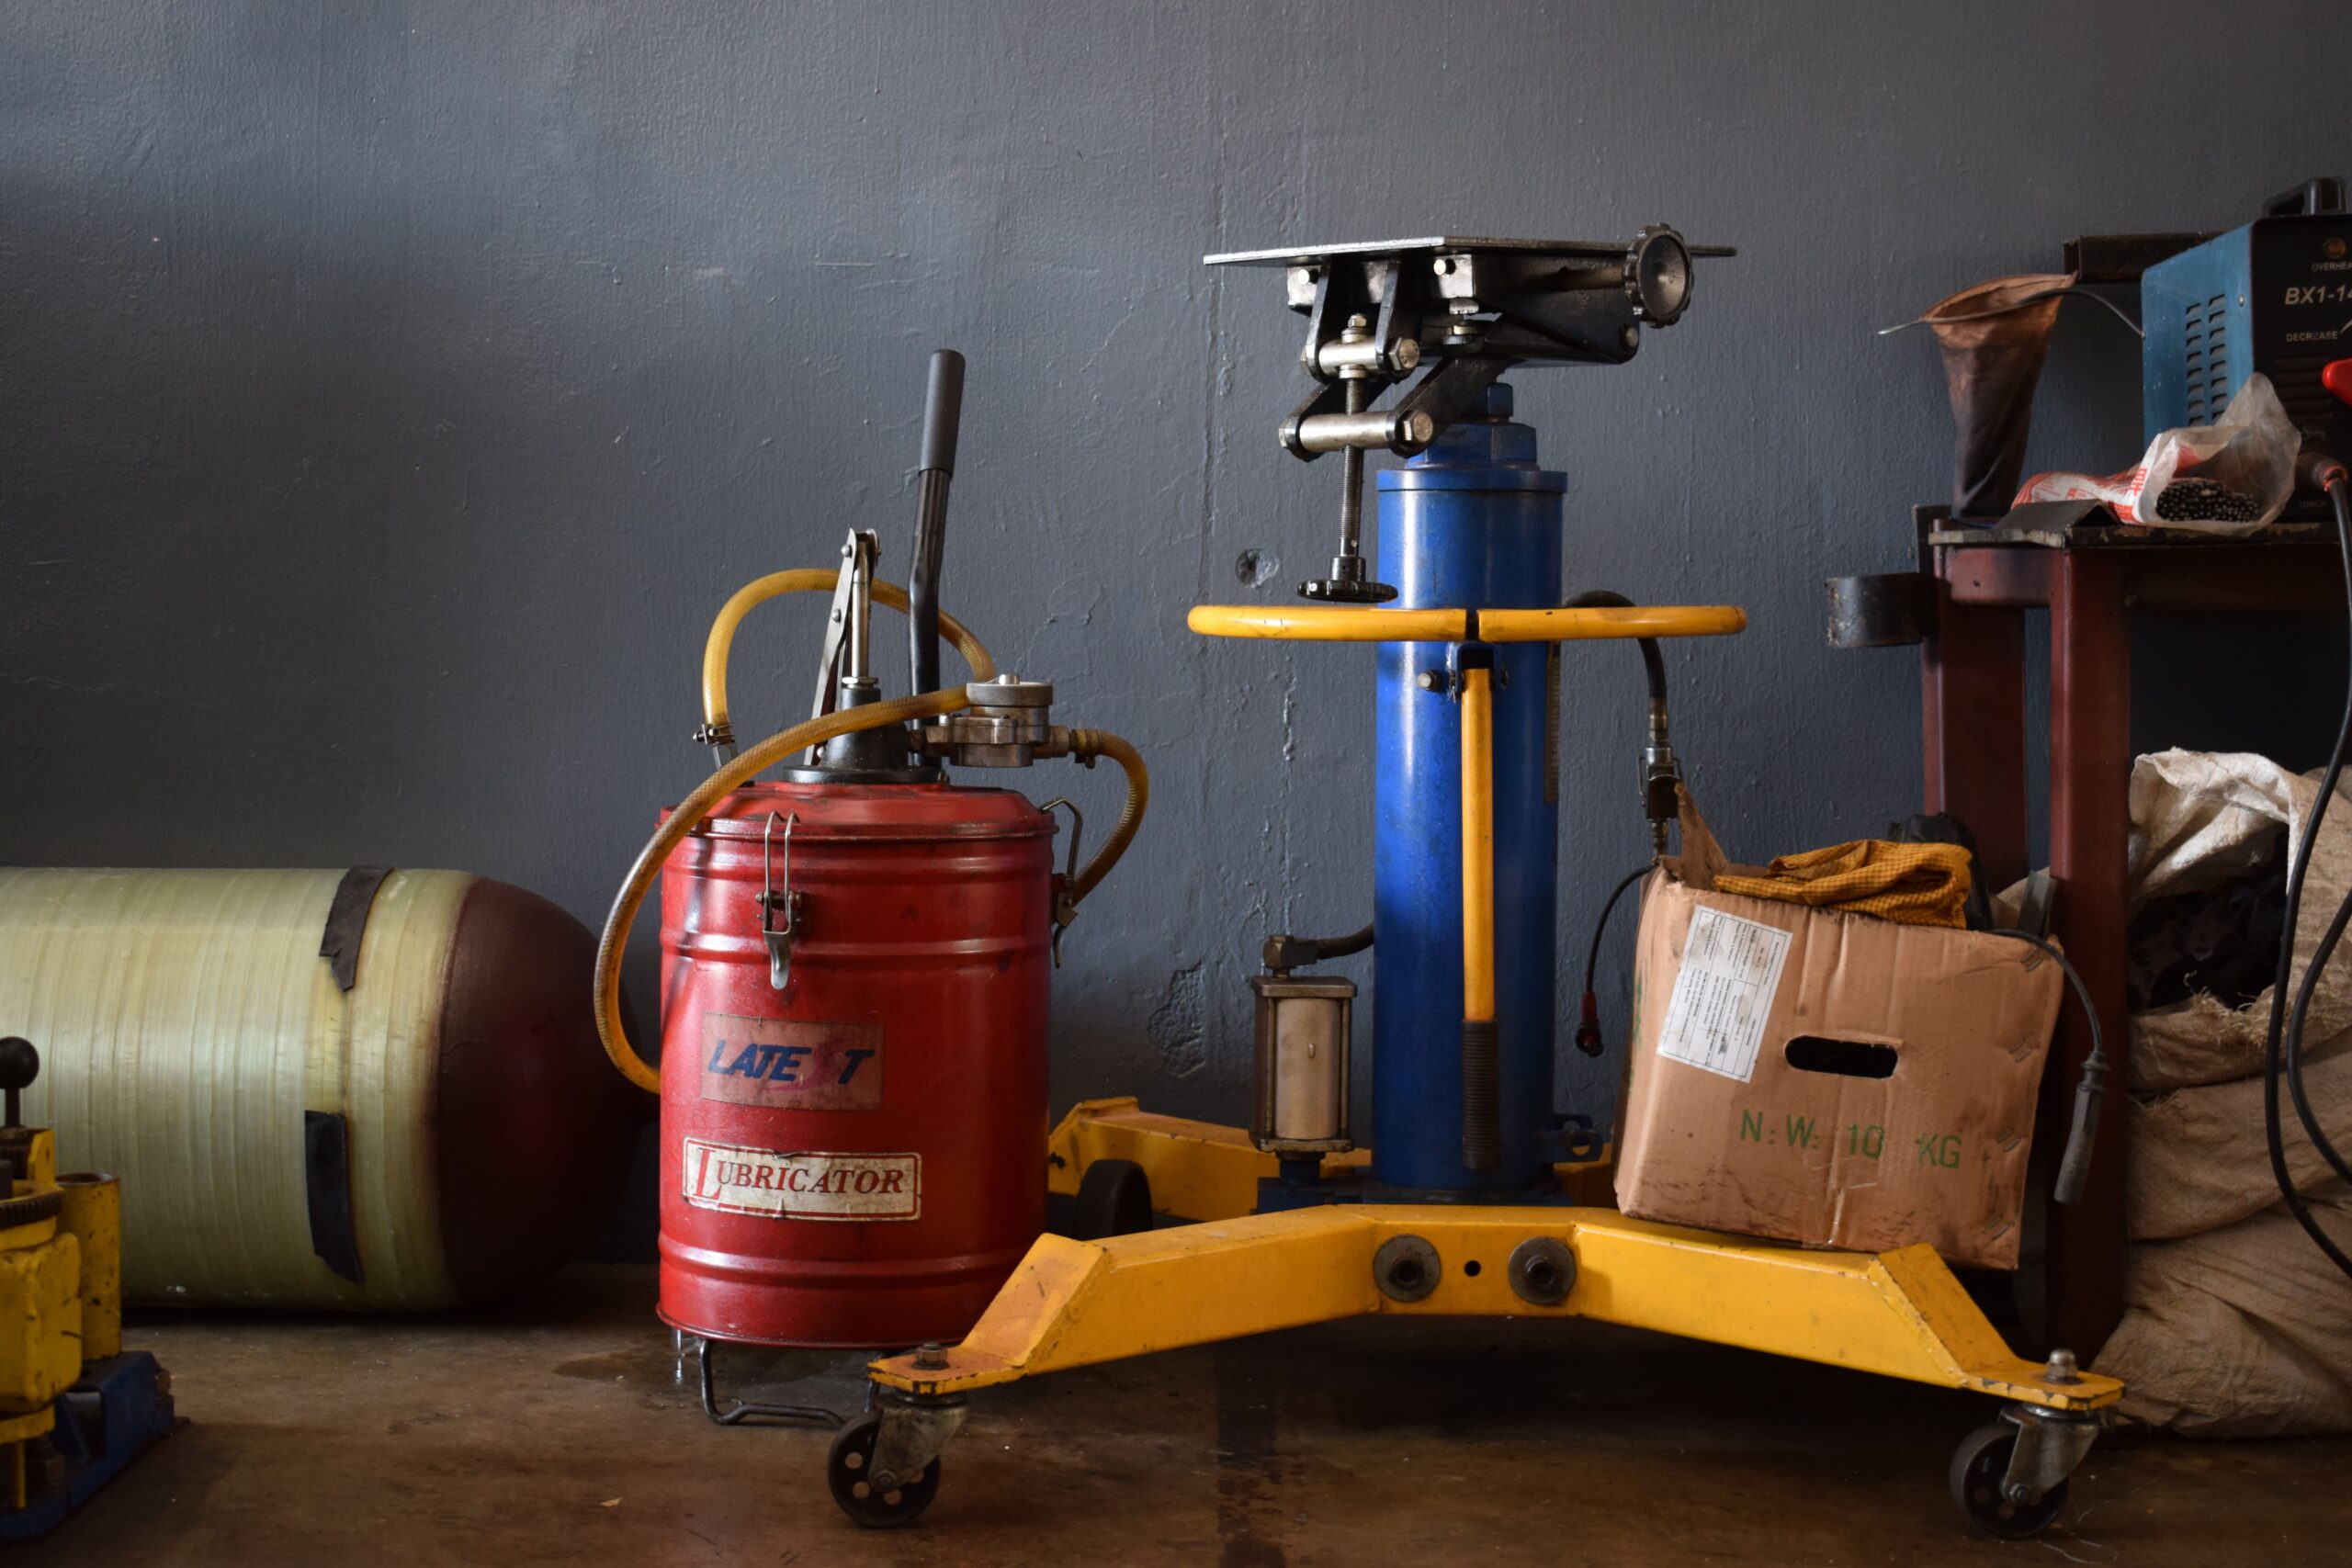
Atelier de réparation hydraulique avec équipements industriels

Un vérin hydraulique tombe en panne au mauvais moment et c’est toute une machine qui s’immobilise. Sur un engin forestier dans les Landes, un bras de pelle en Chalosse ou un système de levage en atelier, la pression exercée par ce composant est considérable. Pourtant, rares sont les opérateurs qui connaissent précisément ce qui se passe à l’intérieur de ce cylindre d’acier. Comprendre le fonctionnement d’un vérin hydraulique, ses différentes déclinaisons et ses composants critiques permet d’anticiper les pannes, de mieux dialoguer avec son technicien et d’allonger significativement la durée de vie du matériel.

Comment fonctionne un vérin hydraulique ?

Le principe de fonctionnement repose sur la transmission de puissance par un fluide incompressible, généralement une huile hydraulique sous pression. Lorsque la pompe du circuit envoie ce fluide dans la chambre avant du cylindre, la pression s’exerce sur la surface du piston et produit une force linéaire. Cette force déplace la tige vers l’extérieur : c’est la phase d’extension. En inversant le sens d’alimentation, le fluide pousse côté tige et provoque la rétraction.

La puissance développée dépend directement de deux paramètres : la pression du circuit, exprimée en bars, et la section du piston, exprimée en cm². Un vérin de 80 mm d’alésage alimenté à 200 bars développe ainsi une force de poussée d’environ 10 tonnes. Cette relation physique simple explique pourquoi un vérin même de petite taille peut soulever des charges considérables dès lors que la pression disponible est suffisante.

La qualité de l’étanchéité est le facteur limitant principal. Les joints de piston et de tige assurent l’isolation entre les deux chambres et l’extérieur. Dès qu’un joint présente la moindre défaillance, la pression chute, la force diminue et l’huile migre là où elle ne devrait pas aller.

Les différents types de vérins hydrauliques

Le vérin double effet est le plus répandu dans les applications industrielles et mobiles. Il peut exercer une force dans les deux sens, en extension comme en rétraction, ce qui lui confère une polyvalence maximale sur les bras de grue, les bennes basculantes et les systèmes de direction assistée.

Le vérin simple effet ne reçoit de la pression que d’un côté. Le retour s’effectue soit par gravité, soit par un ressort intégré. On le trouve fréquemment sur les vérins de levage verticaux, les crics hydrauliques et certains systèmes de serrage d’usinage. Plus simple dans sa conception, il est aussi moins coûteux à l’entretien.

Le vérin télescopique est constitué de plusieurs étages emboîtés les uns dans les autres. Sa course utile peut dépasser plusieurs fois sa longueur repliée, ce qui en fait le composant de choix pour les bennes de camions et les plateformes élévatrices à encombrement réduit. La réparation de ce type de vérin demande une expertise spécifique, car chaque étage possède ses propres jeux et tolérances.

Le vérin à double tige, enfin, dispose d’une tige sortant de chaque côté du corps. Utilisé dans les applications nécessitant des forces identiques dans les deux directions, on le rencontre notamment sur certaines presses hydrauliques et machines-outils. Son entretien exige une attention particulière à la symétrie des jeux.

Les composants essentiels d’un vérin hydraulique

Le corps, aussi appelé tube ou cylindre, est l’enveloppe principale. Généralement usiné dans un acier à haute résistance mécanique, il doit supporter les pressions de service sans déformation. Tout défaut d’état de surface interne, que ce soit une rayure profonde ou une corrosion localisée, compromet immédiatement l’étanchéité des joints de piston.

La tige est la pièce la plus sollicitée mécaniquement et la plus exposée à l’environnement. Elle sort du cylindre à chaque extension et ramène avec elle poussières, boue et humidité si le racleur est défaillant. La surface de la tige est chromée dur, parfois nitrurée, pour résister à l’usure et à la corrosion. Un chrome présentant des piqûres ou des éclats est une cause directe de fuite externe.

Le piston transmet la pression du fluide à la tige. Il est équipé de joints toriques ou de garnitures de forme complexe qui assurent l’isolement entre les deux chambres. Un piston endommagé génère ce qu’on appelle un by-pass interne : le fluide passe d’une chambre à l’autre sans produire de travail utile, ce qui se traduit par une perte de force et une surchauffe de l’huile.

La tête de cylindre, aussi appelée chapeau, guide la tige et contient le joint de tige ainsi que le racleur. Ce dernier a pour rôle d’essuyer la tige à chaque retrait, empêchant les contaminants extérieurs de pénétrer dans le circuit. Un racleur usé est souvent la première cause de contamination d’une installation hydraulique.

Pourquoi entretenir régulièrement ses vérins hydrauliques ?

La maintenance préventive d’un vérin hydraulique coûte infiniment moins cher qu’une réparation d’urgence en plein chantier. Le remplacement des joints à intervalles définis par le fabricant, ou dès l’apparition des premiers suintements, permet d’éviter que la fuite externe ne devienne une dégradation interne. Une tige rayée par un joint mort finit par détruire les nouveaux joints installés en quelques heures de fonctionnement.

La propreté de l’huile hydraulique est un facteur tout aussi déterminant. Une huile chargée en particules métalliques ou en eau agit comme un abrasif en suspension qui use progressivement les joints, les portées de piston et l’intérieur du corps. Les analyses d’huile régulières et les changements de filtres respectés sont les meilleurs alliés d’une installation longue durée.

Chez Adour Usinage Services à Tartas, les vérins sont démontés, contrôlés et rechromés si nécessaire avant tout remontage. Cette approche permet de remettre en service des vérins dont le remplacement aurait coûté plusieurs fois plus cher, avec une durée de vie restaurée à son niveau d’origine.

Questions fréquentes sur les vérins hydrauliques

Quelle est la durée de vie normale d’un vérin hydraulique ?

En conditions normales d’utilisation et avec un entretien régulier, un vérin hydraulique de qualité industrielle peut fonctionner 10 000 à 20 000 heures sans révision majeure. Cette durée est fortement réduite par la contamination de l’huile, l’exposition à des projections abrasives sans protection adaptée ou des dépassements réguliers de la pression nominale.

Peut-on réparer un vérin hydraulique dont la tige est rayée ?

Oui, dans la grande majorité des cas. Une tige rayée ou corrodée peut être rechromée dur, puis rectifiée à la cote d’origine. Cette opération restitue l’état de surface initial, avec une rugosité conforme aux exigences des joints. Le rechromage de tige est souvent deux à trois fois moins coûteux que l’achat d’une tige neuve, surtout sur les diamètres importants.

Comment savoir si un vérin présente un by-pass interne ?

Le signe le plus caractéristique est une perte de force progressive alors qu’il n’y a pas de fuite visible à l’extérieur. En pratique, on place le vérin en extension complète sous charge, puis on ferme l’alimentation. Si la tige redescend lentement malgré la coupure, le joint de piston est défaillant et le fluide by-passe d’une chambre à l’autre. Un test de pression différentielle en atelier confirme le diagnostic.

Faut-il démonter le vérin sur site ou en atelier ?

Sauf contrainte d’accès majeure, il est toujours préférable de procéder au démontage et à la réparation en atelier. L’environnement contrôlé permet un nettoyage complet des composants, une inspection visuelle minutieuse sous bon éclairage et l’utilisation des outils de mesure adaptés. Les réparations effectuées in situ sont souvent moins fiables, car la contamination reste difficile à maîtriser sur le terrain.

Faites confier vos vérins à un spécialiste local dans les Landes

Connaître le fonctionnement d’un vérin hydraulique, c’est aussi savoir reconnaître les signaux qui précèdent la panne. Un suintement sur la tige, un ralentissement sous charge, un bruit de cavitation à l’extension : ces indices, pris en compte tôt, permettent une intervention simple et économique. Ignorés, ils conduisent à des dommages bien plus étendus et à des arrêts machines non planifiés.

Adour Usinage Services intervient sur tous types de vérins hydrauliques, simples ou télescopiques, pour les professionnels des Landes, du Pays Basque et des Pyrénées-Atlantiques. Démontage, diagnostic, rechromage, remplacement de joints : chaque réparation est réalisée avec les tolérances exigées par le constructeur d’origine.

Demandez un devis pour la réparation de vos vérins hydrauliques

]]>